-
 Часы работы: пн-пт: с 8:00 до 19:00
-
 Получить указания
 английский
 English

Шесть инженерных основ проектирования ротационного формования – Предотвращение изменения толщины стенок и деформации деталей
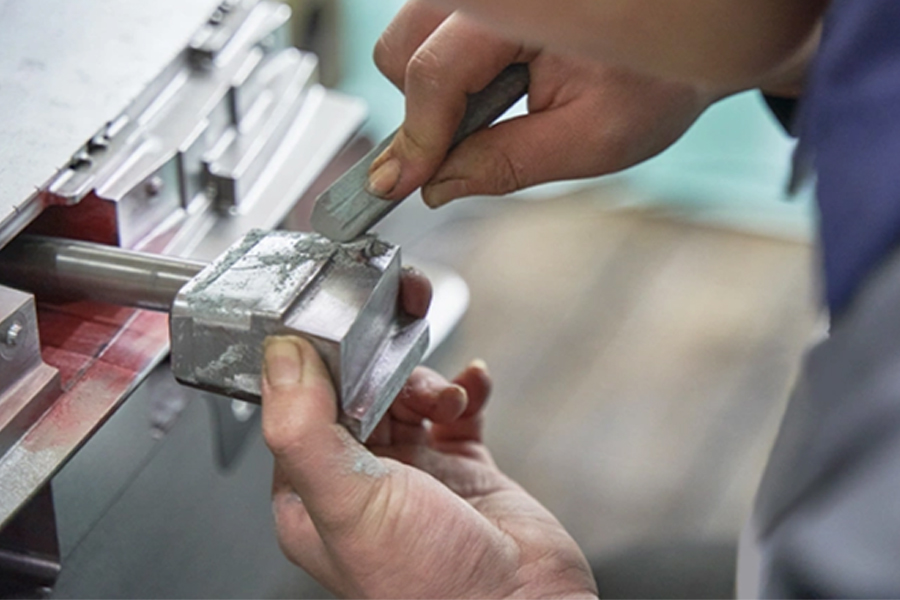
Ротационное формование известно тем, что «не требует давления, направляющих и внутреннего напряжения», что делает его пригодным для больших полых изделий, таких как резервуары для воды, байдарки и игровое оборудование. Однако уникальные принципы ротационного формования означают, что правила его проектирования полностью отличаются от других методов формования.
Пункт 1: Равномерность толщины стенок зависит от конструкции формы и контроля вращения. При ротационном формовании толщина стенки определяется плавлением и осаждением порошка на внутренней поверхности формы. Дно глубоких полостей склонно к тонким стенкам из-за ограниченной теплопередачи. Для полостей с высоким отношением глубины к ширине перегородки или принудительная циркуляция воздуха могут улучшить теплопередачу и сделать толщину стенок более равномерной.
Пункт 2: Радиус галтели напрямую влияет на качество толщины стенки. Небольшие внутренние филе нагреваются и охлаждаются медленнее, что часто приводит к тонким стенкам; небольшие внешние филе охлаждаются быстрее, что потенциально приводит к толстым стенкам. Использование больших радиусов галтелей может эффективно уменьшить изменение толщины стенок.
Пункт 3: Прочность конструкции зависит от геометрического армирования, а не от наполнителей. Армирование волокнами не рекомендуется при ротационном формовании, поскольку волокна мешают плавлению и течению порошка. Правильный способ увеличить прочность — использовать ребра, полые выступы, радиусные переходы и «отмычки». Для изделий с двойными стенками проектирование канавок с обеих сторон позволяет более эффективно распределять напряжение.
Пункт 4: Угол тяги не является обязательным, но необходимо учитывать поведение усадки. Изделия, полученные роторным формованием, формируются в охватывающей форме, а усадка при охлаждении естественным образом отделяет деталь от стенки формы, обеспечивая вертикальные боковые стенки. Однако это также означает, что текстуры поверхности формы можно точно воспроизвести на изделии.
Пункт 5: Резьба и вставки требуют специальной конструкции. Ротоформование позволяет формировать внутреннюю и наружную резьбу, при этом рекомендуется использовать модифицированную трапециевидную резьбу. Для прецизионной резьбы или резьбы малого диаметра рекомендуется использовать предварительно установленные литьевые резьбовые вставки, а не прямую формовку.
Пункт 6: Усадка и коробление требуют компенсации. Скорость усадки изделий, полученных роторным формованием, варьируется в зависимости от материала и толщины стенок, а коробление является обычным явлением. На этапе проектирования необходимо увеличить размеры формы, чтобы компенсировать ожидаемую усадку. Для областей с критическими размерами могут потребоваться итерации методом проб и ошибок для исправления плесени.
Основными принципами проектирования ротационного формования являются: достижение жесткости за счет геометрии, а не добавок, контроль толщины стенок путем планирования путей теплопередачи и обеспечение конечных размеров за счет компенсации усадки.
Авторские права © CYM HOLDING GROUP LTD. Все права защищены.
английский